Продукты
Подробная информация о продукции
Дом > Продукты >
Автоматическая линия подготовки поверхности для предварительной сплави

Автоматическая линия подготовки поверхности для предварительной сплави

минимальный заказ: 1
Цена: USD2000-USD10000/SET
Стандартная упаковка: С обычным фильмом и коробкой
Срок доставки: 15 дней после депозита
Способ оплаты: Т/Т
Емкость поставок: 500 комплектов/месяц
Детальная информация
Место происхождения
Китай
Фирменное наименование
CoatTech
Сертификация
CE
Номер модели
OCCL-OCT3
имя:
Линия предварительной пайки поверхности
Источник питания::
220V/50HZ/1Ph или другой вариант
Использование энергии::
Электрический или другой вариант
двигатель::
Китайский бренд или бренд импорта
Control Sytem::
Стиль переключения или контроль над сенсорным экраном PLC
Цвет::
Белый или другой вариант
Приложение::
Металлические изделия
Покрытие:
10-50um
Размер::
Как требование
Выделить:

Автоматическая конвейерная линия для предварительной сплавки

,

система подвесных конвейеров для нанесения покрытий

,

Оборудование для подготовки поверхности до сплава

Описание продукта

Автоматическая линия предварительной пайки поверхности

Для полотенцесушителей и сборок стальных трубок

Автоматическая линия подготовки поверхности для предварительной сплави


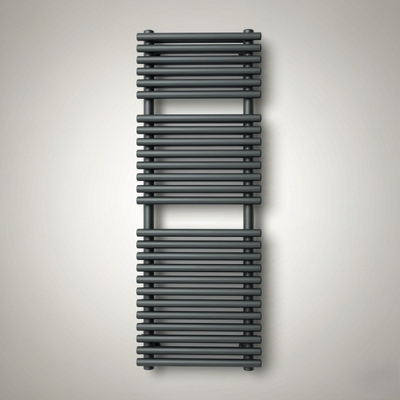
Полотенцесушитель модель 1200×500 мм — продукция, обрабатываемая на этой линии.

1. Обзор продукта

Это полностью автоматическая линия подготовки поверхности стальных полотенцесушителей, установленная перед печью для пайки. Удаляет масло, ржавчину и прокатную окалину со стальных элементов — коллекторов и трубок — перед нанесением паяльной пасты и пайкой радиатора.

В отличие от линии порошковой окраски, эта система не требует покраски. Его цель – создать химически чистую, полностью высушенную, не содержащую хлоридов поверхность, чтобы припой полностью смачивал основной металл и в соединении не было пористости.

Ключевое конструктивное решение — обработка элементов перед сборкой

Линия обрабатывает отдельные элементы (2 полуовальных коллектора + 26 круглых трубок на радиатор), а не собранный радиатор. Это дает три преимущества:

·Гораздо более короткая линия — сечение тоннеля задается элементом, а не сборкой 1200 мм;

·Более высокая эффективность очистки — растворы достигают любой поверхности, включая внутреннюю часть полых профилей;

·Гибкое время выдержки — трубы (легкая ржавчина) и коллекторы (средняя и сильная ржавчина) могут подвергаться разной продолжительности обработки на одной линии.

Типичная конфигурация линии

Автоматическая линия погружения корзины. Элементы загружаются плашмя в корзины, а программируемый верхний подъемник перемещает каждую корзину через последовательность резервуаров, давая каждой корзине собственное время выдержки на каждом этапе.

2. Технические характеристики

Цифры ниже относятся к эталонному проекту (100 радиаторов/час). Каждое значение разрабатывается по индивидуальному заказу.

Параметр

Спецификация

Продукт

Полотенцесушитель модель 1200×500 мм (другие размеры по запросу)

Заготовка

Стальные элементы: коллекторы полуовальные 40×30 мм, круглые трубы Ø25 мм.

Материал

Сталь S235JR, толщина стенки 2,0 мм.

Макс. длина элемента

1800 мм

Элементов на радиатор

2 коллектора + 26 трубок = 28 штук (+ 4 заглушки)

Вес одного радиатора

19,6 кг

Емкость

100 радиаторов/час = 200 коллекторов + 2600 трубок = 2800 элементов/час

Пропускная способность стали

Прибл. 1,96 т/час

Тип линии

Автоматическая линия погружения корзины подъемника

Внутренний размер бака

Прибл. 2200 × 1100 × 800 мм (ок. 1,6 м³ раствора)

Емкость корзины

10 радиаторов в корзине (280 элементов, ок. 196 кг)

Источник отопления

Электричество или природный газ (доступны оба варианта)

Установленная мощность

Прибл. 200 кВт (полностью электрический) / ок. 105 кВт + 12 м³/ч природный газ

Напряжение

Рассчитан на трехфазное напряжение 400 В/50 Гц (другие стандарты по запросу).

Контроль

ПЛК + сенсорный экран, автоматическая последовательность подъемов, хранение рецептов

Материал резервуара

ПП/FRP для кислотных стадий; нержавеющая сталь для щелочных ступеней

Теплообменник

ПТФЭ или графит для соляной кислоты; нержавеющая сталь для фосфорной кислоты

Выхлоп

Удаление кислотного тумана с помощью скруббера

Сточные воды

Станция нейтрализации (поставляется или изготавливается заказчиком)


3. Последовательность процессов

Автоматическая линия подготовки поверхности для предварительной сплави


Технологическая схема: обезжиривание → промывка → травление → промывка → нейтрализация → деионизированная промывка → сушка → пайка.

#

Этап

Метод

Температура

Время задержки

Цель

1

Обезжиривание

Погружение

40–60 °С

3–5 мин.

Удаляет волочильное масло, жир и цеховую грязь.

2

Прополоскать 1

Погружение

Окружающий

1 мин.

Удаляет щелочные остатки до кислотной стадии.

3

Маринование

Погружение

25–40 °С

3–8 мин.

Растворяет ржавчину и окалину; набор выдержек для каждого типа элемента

4

Промывка 2

Погружение, противоток

Окружающий

1 мин.

Удаляет остатки кислоты

5

Нейтрализация

Погружение

40 °С

1–2 мин.

Мягкое щелочное полоскание; удаляет остатки хлоридов, предотвращает появление ржавчины

6

DI последнее полоскание

Погружение

Окружающий

1 мин.

Деионизированная вода; проводимость контролируется онлайн

7

Капельница + воздушный нож

воздуходувка

Окружающий

2–3 мин.

Удаляет объем воды; сокращает энергию сушки прибл. 30%

8

Сушка

Духовка с горячим воздухом

100–130 °С

10–15 мин.

Полное высыхание — вода не может попасть в печь для пайки

После линии: сразу наносится паяльная паста, затем сборка поступает в печь для пайки.

3.1 Почему каждый шаг важен для качества пайки

·Масло, оставшееся на поверхности, блокирует смачивание присадочного металла — обезжиривание необязательно;

·Остатки хлоридов от соляного травления должны быть полностью удалены, иначе соединение будет дефектным;

·Вода, попавшая в трубы или коллекторы, превращается в пар внутри печи для пайки и вызывает пористость — именно поэтому зоны капель и полная сушка предусмотрены, а не добавлены в последнюю очередь;

·Голая сталь может заржаветь в течение нескольких часов, поэтому необходимо полностью высушить и нанести пасту сразу после линии.


4. Обработка элементов


Автоматическая линия подготовки поверхности для предварительной сплави

Автоматическая линия подготовки поверхности для предварительной сплави


Разбивка элемента | Корзина с наклоном

Разбивка элемента (модель 1200×500)

Элемент

Спецификация

Кол-во на радиатор

Вес единицы

Коллекционер

Полуовал 40×30 мм, длина 1200 мм (до 1800 мм)

2

2,25 кг

Трубка

Круглый Ø25 мм, длина 470 мм, расположение 5/9/12.

26

0,58 кг

Торцевая крышка

Ø10 × 24 мм

4

—

Общий

Сталь S235JR, 2,0 мм

28 + 4

19,6 кг

Конструкция корзины и стеллажа

·Элементы укладывают в корзины плашмя, а не подвешивают вертикально. При высоте 1800 мм вертикальный резервуар должен иметь глубину около 2,4 м; для плоской корзины нужно всего около 0,8 м.

·Корзины удерживают элементы под углом примерно 10–15°, чтобы раствор поступал и полностью вытекал из полых профилей.

·Для обновления раствора внутри коллекторов можно добавить вибрацию и циркуляцию в резервуаре — именно это фактически удаляет ржавчину изнутри, а не увеличивает время погружения.

·Программа подъема может назначить разное время выдержки разным корзинам, поэтому каждая трубка и коллектор обрабатываются ровно столько, сколько ей необходимо.


5. Расположение линий

Автоматическая линия подготовки поверхности для предварительной сплави


Автоматическая линия погружения корзин с подъемником — последовательность резервуаров с верхним подъемником и сушильным шкафом окончательной сушки.

Примененные принципы компоновки

·Односторонний поток материала — загрузка с одного конца, выгрузка с другого, обратного хода нет;

·Зоны изоляции между химическими этапами предотвращают перекрестное загрязнение: щелочь, поступившая в резервуар с кислотой, нейтрализует ее, кислота, поступившая в промывной резервуар, вызывает мгновенную ржавчину;

·Противоточная промывка — свежая вода поступает при окончательном ополаскивании и переливается обратно, сокращая расход воды примерно до 0,8–1,5 м³/ч;

·Доступны прямые, U-образные или L-образные планировки в зависимости от доступной площади помещения;

·Доступ для технического обслуживания, проходы из стеклопластика и смотровые двери встроены в каждый резервуар.

Требуемые коммунальные услуги (эталонный проект)

Утилита

Требование

Электроэнергия

Прибл. Установленная мощность 200 кВт (полностью электрическая) или ок. 105 кВт с газовой сушилкой

Природный газ

Прибл. 12 м³/ч (опция газовой сушильной печи)

Подпитка воды

0,8–1,5 м³/ч, противоточная промывка

Деионизированная вода

Прибл. 0,3 м³/ч для окончательного ополаскивания

Сжатый воздух

6–8 бар, только контрольно-измерительные приборы (для воздушного ножа используется воздуходувка, а не сжатый воздух)

Выхлоп

Удаление кислотного тумана в скруббер

Сточные воды

Обезвреживание отработанного травильного раствора и промывной воды

Высота в свету

Прибл. Минимум 4,5 м для подъемного троса


6. Результат

Автоматическая линия подготовки поверхности для предварительной сплави


Стальные элементы до и после обработки перед пайкой — ржавчина удалена, блестящий металл обнажен.

Аспект

Результат

Состояние поверхности

Без масла, ржавчины, прокатной окалины и остатков хлоридов.

Внутренние полости

Достижение и опорожнение благодаря дизайну — наклон корзины плюс дополнительная циркуляция

Сушка

Полный; отсутствие попадания захваченной воды в печь для пайки

Окончательный контроль полоскания

Онлайн-мониторинг проводимости с пределом сигнализации

Гибкость

Отдельное время выдержки для трубок и коллекторов; регулируется по уровню входящей ржавчины

Химия

Работает на химикатах, поставляемых заказчиком на месте, или на эквивалентных химикатах CoatTech.

7. Справочник проекта

Элемент

Деталь

Клиент

Ведущий производитель стальных труб и профилей в Алжире.

Промышленность

Производство стальных труб, производство полотенцесушителей

Расположение

Будуау, Алжир

Приложение

Подготовка поверхности коллекторов и трубок перед пайкой

Емкость

100 радиаторов в час

Объем

Технологическое проектирование, поставка оборудования, компоновка, сопровождение пуско-наладочных работ

Статус

Стадия инженерного предложения

Примечание для публикации: согласуйте это с клиентом, прежде чем публиковать название его компании. Если одобрение не получено, используйте приведенную выше формулировку.

7.1 Что просил клиент

·Обработка элементов перед сборкой для сокращения линии и повышения эффективности очистки;

·Разное время выдержки для слегка ржавых трубок и сильно ржавых коллекторов;

·Стеллажи или корзины, позволяющие раствору достигать и стекать изнутри полых профилей;

·Мониторинг проводимости последней промывки с определенным пределом перед нанесением паяльной пасты;

·Вариант погружения остается в предложении на этапе травления.

8. Почему CoatTech

Преимущество

Описание

Сначала процесс, потом оборудование

Определяем размер лески по химическому составу и уровню ржавчины, а не по каталогу.

Устойчивая к коррозии конструкция

Резервуары из ПП/FRP и теплообменники из ПТФЭ или графита для соляной кислоты; SUS304/SUS316 для щелочных и фосфорных ступеней

Полная конструкция сушки

Обдув воздушного ножа перед сушилкой сокращает затраты энергии на сушку примерно на 30 %.

Контролируемое качество полоскания

Промывка противотоком с онлайн-мониторингом проводимости при последнем ополаскивании

Гибкое управление линией

Программируемое время выдержки для каждой корзины — разные рецепты для разных элементов или уровней ржавчины

Совместимость с местной химией

Разработан для работы на химикатах, уже имеющихся на рынке клиента.

Энергетические варианты

Электрическое или газовое отопление, указанное рядом, чтобы вы могли сравнить эксплуатационные расходы.

Опыт экспорта

Проекты реализуются в Африке, на Ближнем Востоке, в Европе и Азии; Доступна документация CE и технические файлы на французском языке.

Условия оплаты

Безотзывные аккредитивы принимаются для африканских проектов

9. Приложения

Та же концепция линии используется для любой стальной сборки, которая паяется, сваривается или имеет покрытие и требует предварительной химической очистки поверхности:

·Полотенцесушители и радиаторы отопления — коллекторы, трубки и коллекторы до пайки;

·Сборки стальных труб — мебельные каркасы, теплообменники, змеевики конденсаторов;

·Компоненты автомобильной промышленности и систем отопления, вентиляции и кондиционирования воздуха — сборки труб и коллекторов перед пайкой;

·Обычные стальные конструкции — в качестве этапа предварительной обработки перед порошковой или жидкой покраской.


10. Часто задаваемые вопросы

Вопрос: Это линия порошковой окраски?

Нет. Это линия подготовки поверхности перед пайкой. Очищает и сушит стальные элементы; ни порошок, ни краска не наносятся. Если вам также нужна линия порошковой окраски после пайки, мы спроектируем и поставим ее как отдельную линию.

Вопрос: Распылительный туннель или погружные резервуары — что вы порекомендуете?

Для этого применения мы рекомендуем погружение. Сильная ржавчина на коллекторах требует нескольких минут контакта, а внутреннюю часть полых профилей необходимо смачивать — распыление не может сделать этого надежно. Для сравнения мы можем процитировать версию со спреем.

Вопрос: Означает ли погружение электролитическое погружение?

Нет. Мы имеем в виду простое химическое погружение без использования электрического тока. Электролитическое погружение требует выпрямителя и электродов, стоит значительно дороже, и мы не рекомендуем его в качестве базовой конструкции.

Вопрос: Могут ли трубки и коллекторы иметь разное время обработки?

Да. Это стандартная функция подъемной линии — программа назначает время выдержки каждой корзине, поэтому трубы и коллекторы обрабатываются ровно столько, сколько им необходимо.

Вопрос: Как предотвратить появление ржавчины внутри коллекторов?

Корзины удерживают элементы под углом, чтобы раствор поступал и сливался, а мы предлагаем циркуляцию резервуара и колебание корзины для обновления раствора внутри профиля. Само по себе более длительное погружение не решает проблему.

Вопрос: Какую кислоту нам следует использовать — соляную или фосфорную?

Оба работают. При использовании соляной кислоты резервуары должны быть изготовлены из полипропилена или стеклопластика, а теплообменники из ПТФЭ или графита. Нержавеющая сталь использоваться не может. Фосфорная кислота позволяет использовать резервуары из нержавеющей стали и оставляет легкую антикоррозионную пленку. Мы предложим вам цену по вашему желанию.

Вопрос: Какие утилиты нужны линии?

Для эталонного проекта: установленная мощность примерно 200 кВт (или около 105 кВт с газовой сушилкой плюс примерно 12 м³/ч природного газа), 0,8–1,5 м³/ч подпиточной воды, деионизированная вода для окончательного ополаскивания, сжатый воздух 6–8 бар для приборов и удаление кислотного тумана с помощью скруббера.

Вопрос: Может ли линия работать на химикатах, которые мы уже закупаем на месте?

Да. Мы проектируем линию с учетом ваших существующих продуктов и параметров. По вашему желанию мы также можем поставить аналогичную химию.

Вопрос: Поставляете ли вы очиститель дыма и нейтрализацию сточных вод?

Оба доступны. Мы предоставим их, если потребуется, или спроектируем точки подключения и позволим вашему местному подрядчику построить их — в зависимости от того, что вы предпочитаете.

В: Каков срок доставки?

Обычно от заказа до поставки проходит 8–14 недель, в зависимости от конфигурации, плюс установка и ввод в эксплуатацию. Мы укажем твердый график вместе с предложением.

В: Предоставляете ли вы установку и обучение?

Да. Мы обеспечиваем шеф-монтаж, пуско-наладочные работы и обучение операторов, а также можем предложить цену как отдельной позиции, так и включенной в пакет.


Автоматическая линия подготовки поверхности для предварительной сплави

Автоматическая линия подготовки поверхности для предварительной сплави

Продукты
Подробная информация о продукции
Автоматическая линия подготовки поверхности для предварительной сплави
минимальный заказ: 1
Цена: USD2000-USD10000/SET
Стандартная упаковка: С обычным фильмом и коробкой
Срок доставки: 15 дней после депозита
Способ оплаты: Т/Т
Емкость поставок: 500 комплектов/месяц
Детальная информация
Место происхождения
Китай
Фирменное наименование
CoatTech
Сертификация
CE
Номер модели
OCCL-OCT3
имя:
Линия предварительной пайки поверхности
Источник питания::
220V/50HZ/1Ph или другой вариант
Использование энергии::
Электрический или другой вариант
двигатель::
Китайский бренд или бренд импорта
Control Sytem::
Стиль переключения или контроль над сенсорным экраном PLC
Цвет::
Белый или другой вариант
Приложение::
Металлические изделия
Покрытие:
10-50um
Размер::
Как требование
Количество мин заказа:
1
Цена:
USD2000-USD10000/SET
Упаковывая детали:
С обычным фильмом и коробкой
Время доставки:
15 дней после депозита
Условия оплаты:
Т/Т
Поставка способности:
500 комплектов/месяц
Выделить

Автоматическая конвейерная линия для предварительной сплавки

,

система подвесных конвейеров для нанесения покрытий

,

Оборудование для подготовки поверхности до сплава

Описание продукта

Автоматическая линия предварительной пайки поверхности

Для полотенцесушителей и сборок стальных трубок

Автоматическая линия подготовки поверхности для предварительной сплави


Полотенцесушитель модель 1200×500 мм — продукция, обрабатываемая на этой линии.

1. Обзор продукта

Это полностью автоматическая линия подготовки поверхности стальных полотенцесушителей, установленная перед печью для пайки. Удаляет масло, ржавчину и прокатную окалину со стальных элементов — коллекторов и трубок — перед нанесением паяльной пасты и пайкой радиатора.

В отличие от линии порошковой окраски, эта система не требует покраски. Его цель – создать химически чистую, полностью высушенную, не содержащую хлоридов поверхность, чтобы припой полностью смачивал основной металл и в соединении не было пористости.

Ключевое конструктивное решение — обработка элементов перед сборкой

Линия обрабатывает отдельные элементы (2 полуовальных коллектора + 26 круглых трубок на радиатор), а не собранный радиатор. Это дает три преимущества:

·Гораздо более короткая линия — сечение тоннеля задается элементом, а не сборкой 1200 мм;

·Более высокая эффективность очистки — растворы достигают любой поверхности, включая внутреннюю часть полых профилей;

·Гибкое время выдержки — трубы (легкая ржавчина) и коллекторы (средняя и сильная ржавчина) могут подвергаться разной продолжительности обработки на одной линии.

Типичная конфигурация линии

Автоматическая линия погружения корзины. Элементы загружаются плашмя в корзины, а программируемый верхний подъемник перемещает каждую корзину через последовательность резервуаров, давая каждой корзине собственное время выдержки на каждом этапе.

2. Технические характеристики

Цифры ниже относятся к эталонному проекту (100 радиаторов/час). Каждое значение разрабатывается по индивидуальному заказу.

Параметр

Спецификация

Продукт

Полотенцесушитель модель 1200×500 мм (другие размеры по запросу)

Заготовка

Стальные элементы: коллекторы полуовальные 40×30 мм, круглые трубы Ø25 мм.

Материал

Сталь S235JR, толщина стенки 2,0 мм.

Макс. длина элемента

1800 мм

Элементов на радиатор

2 коллектора + 26 трубок = 28 штук (+ 4 заглушки)

Вес одного радиатора

19,6 кг

Емкость

100 радиаторов/час = 200 коллекторов + 2600 трубок = 2800 элементов/час

Пропускная способность стали

Прибл. 1,96 т/час

Тип линии

Автоматическая линия погружения корзины подъемника

Внутренний размер бака

Прибл. 2200 × 1100 × 800 мм (ок. 1,6 м³ раствора)

Емкость корзины

10 радиаторов в корзине (280 элементов, ок. 196 кг)

Источник отопления

Электричество или природный газ (доступны оба варианта)

Установленная мощность

Прибл. 200 кВт (полностью электрический) / ок. 105 кВт + 12 м³/ч природный газ

Напряжение

Рассчитан на трехфазное напряжение 400 В/50 Гц (другие стандарты по запросу).

Контроль

ПЛК + сенсорный экран, автоматическая последовательность подъемов, хранение рецептов

Материал резервуара

ПП/FRP для кислотных стадий; нержавеющая сталь для щелочных ступеней

Теплообменник

ПТФЭ или графит для соляной кислоты; нержавеющая сталь для фосфорной кислоты

Выхлоп

Удаление кислотного тумана с помощью скруббера

Сточные воды

Станция нейтрализации (поставляется или изготавливается заказчиком)


3. Последовательность процессов

Автоматическая линия подготовки поверхности для предварительной сплави


Технологическая схема: обезжиривание → промывка → травление → промывка → нейтрализация → деионизированная промывка → сушка → пайка.

#

Этап

Метод

Температура

Время задержки

Цель

1

Обезжиривание

Погружение

40–60 °С

3–5 мин.

Удаляет волочильное масло, жир и цеховую грязь.

2

Прополоскать 1

Погружение

Окружающий

1 мин.

Удаляет щелочные остатки до кислотной стадии.

3

Маринование

Погружение

25–40 °С

3–8 мин.

Растворяет ржавчину и окалину; набор выдержек для каждого типа элемента

4

Промывка 2

Погружение, противоток

Окружающий

1 мин.

Удаляет остатки кислоты

5

Нейтрализация

Погружение

40 °С

1–2 мин.

Мягкое щелочное полоскание; удаляет остатки хлоридов, предотвращает появление ржавчины

6

DI последнее полоскание

Погружение

Окружающий

1 мин.

Деионизированная вода; проводимость контролируется онлайн

7

Капельница + воздушный нож

воздуходувка

Окружающий

2–3 мин.

Удаляет объем воды; сокращает энергию сушки прибл. 30%

8

Сушка

Духовка с горячим воздухом

100–130 °С

10–15 мин.

Полное высыхание — вода не может попасть в печь для пайки

После линии: сразу наносится паяльная паста, затем сборка поступает в печь для пайки.

3.1 Почему каждый шаг важен для качества пайки

·Масло, оставшееся на поверхности, блокирует смачивание присадочного металла — обезжиривание необязательно;

·Остатки хлоридов от соляного травления должны быть полностью удалены, иначе соединение будет дефектным;

·Вода, попавшая в трубы или коллекторы, превращается в пар внутри печи для пайки и вызывает пористость — именно поэтому зоны капель и полная сушка предусмотрены, а не добавлены в последнюю очередь;

·Голая сталь может заржаветь в течение нескольких часов, поэтому необходимо полностью высушить и нанести пасту сразу после линии.


4. Обработка элементов


Автоматическая линия подготовки поверхности для предварительной сплави

Автоматическая линия подготовки поверхности для предварительной сплави


Разбивка элемента | Корзина с наклоном

Разбивка элемента (модель 1200×500)

Элемент

Спецификация

Кол-во на радиатор

Вес единицы

Коллекционер

Полуовал 40×30 мм, длина 1200 мм (до 1800 мм)

2

2,25 кг

Трубка

Круглый Ø25 мм, длина 470 мм, расположение 5/9/12.

26

0,58 кг

Торцевая крышка

Ø10 × 24 мм

4

—

Общий

Сталь S235JR, 2,0 мм

28 + 4

19,6 кг

Конструкция корзины и стеллажа

·Элементы укладывают в корзины плашмя, а не подвешивают вертикально. При высоте 1800 мм вертикальный резервуар должен иметь глубину около 2,4 м; для плоской корзины нужно всего около 0,8 м.

·Корзины удерживают элементы под углом примерно 10–15°, чтобы раствор поступал и полностью вытекал из полых профилей.

·Для обновления раствора внутри коллекторов можно добавить вибрацию и циркуляцию в резервуаре — именно это фактически удаляет ржавчину изнутри, а не увеличивает время погружения.

·Программа подъема может назначить разное время выдержки разным корзинам, поэтому каждая трубка и коллектор обрабатываются ровно столько, сколько ей необходимо.


5. Расположение линий

Автоматическая линия подготовки поверхности для предварительной сплави


Автоматическая линия погружения корзин с подъемником — последовательность резервуаров с верхним подъемником и сушильным шкафом окончательной сушки.

Примененные принципы компоновки

·Односторонний поток материала — загрузка с одного конца, выгрузка с другого, обратного хода нет;

·Зоны изоляции между химическими этапами предотвращают перекрестное загрязнение: щелочь, поступившая в резервуар с кислотой, нейтрализует ее, кислота, поступившая в промывной резервуар, вызывает мгновенную ржавчину;

·Противоточная промывка — свежая вода поступает при окончательном ополаскивании и переливается обратно, сокращая расход воды примерно до 0,8–1,5 м³/ч;

·Доступны прямые, U-образные или L-образные планировки в зависимости от доступной площади помещения;

·Доступ для технического обслуживания, проходы из стеклопластика и смотровые двери встроены в каждый резервуар.

Требуемые коммунальные услуги (эталонный проект)

Утилита

Требование

Электроэнергия

Прибл. Установленная мощность 200 кВт (полностью электрическая) или ок. 105 кВт с газовой сушилкой

Природный газ

Прибл. 12 м³/ч (опция газовой сушильной печи)

Подпитка воды

0,8–1,5 м³/ч, противоточная промывка

Деионизированная вода

Прибл. 0,3 м³/ч для окончательного ополаскивания

Сжатый воздух

6–8 бар, только контрольно-измерительные приборы (для воздушного ножа используется воздуходувка, а не сжатый воздух)

Выхлоп

Удаление кислотного тумана в скруббер

Сточные воды

Обезвреживание отработанного травильного раствора и промывной воды

Высота в свету

Прибл. Минимум 4,5 м для подъемного троса


6. Результат

Автоматическая линия подготовки поверхности для предварительной сплави


Стальные элементы до и после обработки перед пайкой — ржавчина удалена, блестящий металл обнажен.

Аспект

Результат

Состояние поверхности

Без масла, ржавчины, прокатной окалины и остатков хлоридов.

Внутренние полости

Достижение и опорожнение благодаря дизайну — наклон корзины плюс дополнительная циркуляция

Сушка

Полный; отсутствие попадания захваченной воды в печь для пайки

Окончательный контроль полоскания

Онлайн-мониторинг проводимости с пределом сигнализации

Гибкость

Отдельное время выдержки для трубок и коллекторов; регулируется по уровню входящей ржавчины

Химия

Работает на химикатах, поставляемых заказчиком на месте, или на эквивалентных химикатах CoatTech.

7. Справочник проекта

Элемент

Деталь

Клиент

Ведущий производитель стальных труб и профилей в Алжире.

Промышленность

Производство стальных труб, производство полотенцесушителей

Расположение

Будуау, Алжир

Приложение

Подготовка поверхности коллекторов и трубок перед пайкой

Емкость

100 радиаторов в час

Объем

Технологическое проектирование, поставка оборудования, компоновка, сопровождение пуско-наладочных работ

Статус

Стадия инженерного предложения

Примечание для публикации: согласуйте это с клиентом, прежде чем публиковать название его компании. Если одобрение не получено, используйте приведенную выше формулировку.

7.1 Что просил клиент

·Обработка элементов перед сборкой для сокращения линии и повышения эффективности очистки;

·Разное время выдержки для слегка ржавых трубок и сильно ржавых коллекторов;

·Стеллажи или корзины, позволяющие раствору достигать и стекать изнутри полых профилей;

·Мониторинг проводимости последней промывки с определенным пределом перед нанесением паяльной пасты;

·Вариант погружения остается в предложении на этапе травления.

8. Почему CoatTech

Преимущество

Описание

Сначала процесс, потом оборудование

Определяем размер лески по химическому составу и уровню ржавчины, а не по каталогу.

Устойчивая к коррозии конструкция

Резервуары из ПП/FRP и теплообменники из ПТФЭ или графита для соляной кислоты; SUS304/SUS316 для щелочных и фосфорных ступеней

Полная конструкция сушки

Обдув воздушного ножа перед сушилкой сокращает затраты энергии на сушку примерно на 30 %.

Контролируемое качество полоскания

Промывка противотоком с онлайн-мониторингом проводимости при последнем ополаскивании

Гибкое управление линией

Программируемое время выдержки для каждой корзины — разные рецепты для разных элементов или уровней ржавчины

Совместимость с местной химией

Разработан для работы на химикатах, уже имеющихся на рынке клиента.

Энергетические варианты

Электрическое или газовое отопление, указанное рядом, чтобы вы могли сравнить эксплуатационные расходы.

Опыт экспорта

Проекты реализуются в Африке, на Ближнем Востоке, в Европе и Азии; Доступна документация CE и технические файлы на французском языке.

Условия оплаты

Безотзывные аккредитивы принимаются для африканских проектов

9. Приложения

Та же концепция линии используется для любой стальной сборки, которая паяется, сваривается или имеет покрытие и требует предварительной химической очистки поверхности:

·Полотенцесушители и радиаторы отопления — коллекторы, трубки и коллекторы до пайки;

·Сборки стальных труб — мебельные каркасы, теплообменники, змеевики конденсаторов;

·Компоненты автомобильной промышленности и систем отопления, вентиляции и кондиционирования воздуха — сборки труб и коллекторов перед пайкой;

·Обычные стальные конструкции — в качестве этапа предварительной обработки перед порошковой или жидкой покраской.


10. Часто задаваемые вопросы

Вопрос: Это линия порошковой окраски?

Нет. Это линия подготовки поверхности перед пайкой. Очищает и сушит стальные элементы; ни порошок, ни краска не наносятся. Если вам также нужна линия порошковой окраски после пайки, мы спроектируем и поставим ее как отдельную линию.

Вопрос: Распылительный туннель или погружные резервуары — что вы порекомендуете?

Для этого применения мы рекомендуем погружение. Сильная ржавчина на коллекторах требует нескольких минут контакта, а внутреннюю часть полых профилей необходимо смачивать — распыление не может сделать этого надежно. Для сравнения мы можем процитировать версию со спреем.

Вопрос: Означает ли погружение электролитическое погружение?

Нет. Мы имеем в виду простое химическое погружение без использования электрического тока. Электролитическое погружение требует выпрямителя и электродов, стоит значительно дороже, и мы не рекомендуем его в качестве базовой конструкции.

Вопрос: Могут ли трубки и коллекторы иметь разное время обработки?

Да. Это стандартная функция подъемной линии — программа назначает время выдержки каждой корзине, поэтому трубы и коллекторы обрабатываются ровно столько, сколько им необходимо.

Вопрос: Как предотвратить появление ржавчины внутри коллекторов?

Корзины удерживают элементы под углом, чтобы раствор поступал и сливался, а мы предлагаем циркуляцию резервуара и колебание корзины для обновления раствора внутри профиля. Само по себе более длительное погружение не решает проблему.

Вопрос: Какую кислоту нам следует использовать — соляную или фосфорную?

Оба работают. При использовании соляной кислоты резервуары должны быть изготовлены из полипропилена или стеклопластика, а теплообменники из ПТФЭ или графита. Нержавеющая сталь использоваться не может. Фосфорная кислота позволяет использовать резервуары из нержавеющей стали и оставляет легкую антикоррозионную пленку. Мы предложим вам цену по вашему желанию.

Вопрос: Какие утилиты нужны линии?

Для эталонного проекта: установленная мощность примерно 200 кВт (или около 105 кВт с газовой сушилкой плюс примерно 12 м³/ч природного газа), 0,8–1,5 м³/ч подпиточной воды, деионизированная вода для окончательного ополаскивания, сжатый воздух 6–8 бар для приборов и удаление кислотного тумана с помощью скруббера.

Вопрос: Может ли линия работать на химикатах, которые мы уже закупаем на месте?

Да. Мы проектируем линию с учетом ваших существующих продуктов и параметров. По вашему желанию мы также можем поставить аналогичную химию.

Вопрос: Поставляете ли вы очиститель дыма и нейтрализацию сточных вод?

Оба доступны. Мы предоставим их, если потребуется, или спроектируем точки подключения и позволим вашему местному подрядчику построить их — в зависимости от того, что вы предпочитаете.

В: Каков срок доставки?

Обычно от заказа до поставки проходит 8–14 недель, в зависимости от конфигурации, плюс установка и ввод в эксплуатацию. Мы укажем твердый график вместе с предложением.

В: Предоставляете ли вы установку и обучение?

Да. Мы обеспечиваем шеф-монтаж, пуско-наладочные работы и обучение операторов, а также можем предложить цену как отдельной позиции, так и включенной в пакет.


Автоматическая линия подготовки поверхности для предварительной сплави

Автоматическая линия подготовки поверхности для предварительной сплави

Карта сайта |  Политика конфиденциальности | Китай хорошо. Качество Будочка брызг Доставщик. 2024-2026 CoatTech Intelligent Equipment(Guangzhou) CO.,LTD Все. Все права защищены.